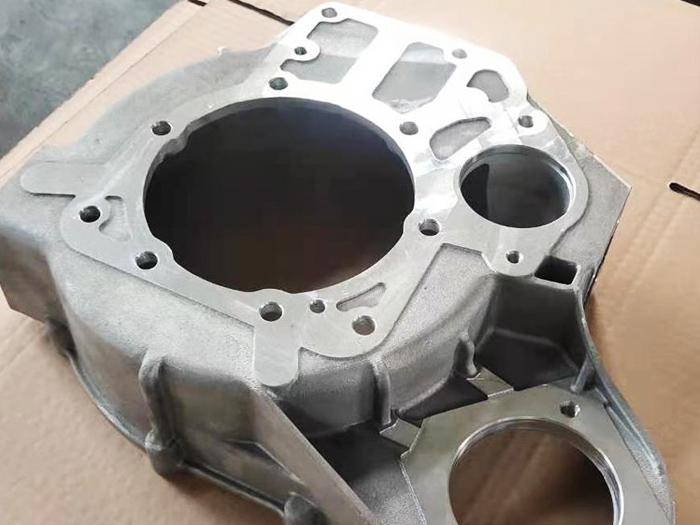
鋁合金壓鑄件,采用高壓壓鑄工藝成型,產(chǎn)品密度均勻、質(zhì)地緊實(shí),尺寸準(zhǔn)不易變形。表面光滑平整,可進(jìn)行噴涂、氧化、拋光等深加工處理。具備重量輕、強(qiáng)度高、耐腐、散熱性好等優(yōu)勢,規(guī)格全支持來圖定制,廣泛應(yīng)用于機(jī)電、汽配、五金家電等領(lǐng)域。
一、
鋁合金壓鑄件的熱處理概述
鋁合金壓鑄件是應(yīng)用非常廣泛的一類零部件,具有輕質(zhì)、高強(qiáng)、耐腐等優(yōu)點(diǎn),常用于汽車、航空、機(jī)械等行業(yè)。熱處理是改變鋁合金零件晶體組織、提高硬度和強(qiáng)度、改良耐腐性能的一種重要工藝。
熱處理包括退火、淬火和時(shí)效三個(gè)主要環(huán)節(jié),下面我們將分別詳細(xì)介紹。
二、退火工藝
退火是指將鋁合金壓鑄件加熱至溫度區(qū)間內(nèi),使其晶粒長大并消除殘余應(yīng)力、改良塑性和可加工性能的過程。一般采用兩步式恒溫退火,先加熱溫度為300℃-400℃,時(shí)間為1小時(shí),然后加熱溫度為450℃-500℃,時(shí)間為2-4小時(shí),然后在爐內(nèi)涼至室溫。退火后的鋁合金零件晶粒更大,力學(xué)性能低于原始狀態(tài),但其塑性和可加工性能顯著提高。
三、淬火工藝
淬火是指快速將鋁合金壓鑄件高溫到達(dá)狀態(tài)迅速冷卻的過程,實(shí)現(xiàn)鋁合金零件快速硬化。一般采用水、鹽水或油作為淬料,以快速降溫使鋁合金零件形成固溶強(qiáng)化組織,從而提高強(qiáng)度、硬度和耐腐性能。
淬火的溫度一般在500℃-550℃,保溫時(shí)間15-30分鐘,快速降溫速度要求不得低于55℃/min。淬火后鋁合金零件強(qiáng)度、硬度、耐腐性能顯著提高,但塑性和韌性差。
四、時(shí)效工藝
時(shí)效是指將鋁合金壓鑄件在高溫下保持時(shí)間,從而實(shí)現(xiàn)再次硬化的過程。時(shí)效包括自然時(shí)效和人工時(shí)效兩種。
自然時(shí)效是指將淬火后的鋁合金零件,在室溫下自然放置一段時(shí)間,晶體再次穩(wěn)定,形成的固溶體在室溫下自然析出細(xì)小的彌散式稀土相,再次硬化。
人工時(shí)效是將鋁合金零件在特定的溫度下保持時(shí)間,使針狀、薄片狀、球形等多種彌散相形成,從而使鋁合金零件達(dá)到高強(qiáng)度、硬度和耐蝕性。
鋁合金壓鑄件的熱處理工藝包括退火、淬火和時(shí)效三個(gè)主要環(huán)節(jié)。不同的工藝環(huán)節(jié)和參數(shù)對零件性能有不同的影響。退火可以提高鋁合金零件的塑性和加工性能,淬火可以提高鋁合金零件的硬度、強(qiáng)度和耐蝕性,時(shí)效可以進(jìn)一步提高鋁合金零件的硬度、強(qiáng)度和耐蝕性。在實(shí)際應(yīng)用中,針對具體的鋁合金零件和應(yīng)用場景,需要選擇合適的熱處理工藝流程和參數(shù)。