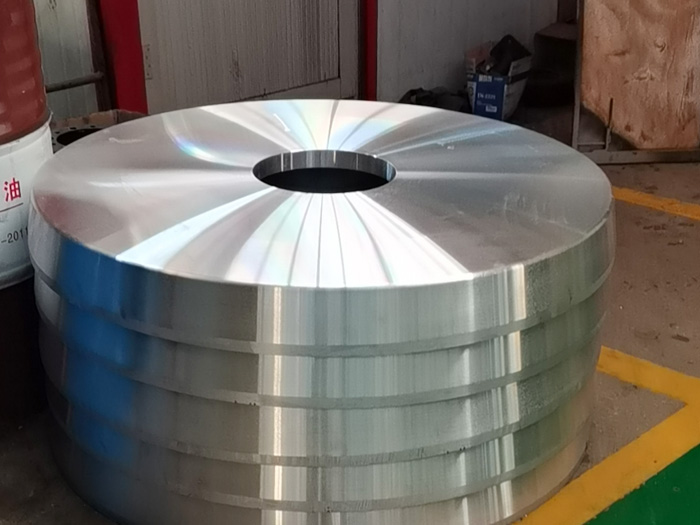
壓鑄鋁零件采用高壓冷室壓鑄工藝一體鑄造成型,毛坯組織致密,內(nèi)部微孔少,抗壓密封性好。產(chǎn)品尺寸精度高,毛坯表面平整,機(jī)加工余量小,不易出現(xiàn)變形與開裂。多用于泵閥殼體、農(nóng)機(jī)配件、電機(jī)外殼、液壓閥體等承壓結(jié)構(gòu)件。
一、對
壓鑄鋁零件本身的隱患
真空浸滲主要用來封堵微孔氣孔,但處理不當(dāng)會給壓鑄鋁件留下長期隱患。細(xì)小開放孔被封堵,封閉氣孔內(nèi)部氣體無法排出,工件受壓升溫后,內(nèi)部氣體膨脹,極易沖破浸滲膠層,再次出現(xiàn)滲漏。機(jī)加工切削密封面時(shí),表層固化樹脂被切掉,內(nèi)部針孔重新暴露,承壓工況下會二次泄漏。
部分劣質(zhì)浸滲液會滲入鑄件表層微孔,造成表層疏松脆化,降低零件密封面硬度,裝配壓緊后容易出現(xiàn)微小裂紋,破壞整體密封性。
二、后續(xù)表面處理障礙
浸滲殘留是壓鑄鋁零件陽極氧化、噴塑的難題。工件縫隙、螺紋孔內(nèi)殘留浸滲樹脂,酸洗除油無法清理,氧化時(shí)會出現(xiàn)發(fā)黑、白點(diǎn)、涂層脫落。螺紋孔內(nèi)部固化膠體不易清理,造成螺栓裝配卡頓,甚至出現(xiàn)絲牙堵塞。帶膠鑄件進(jìn)行焊接加工時(shí),樹脂受熱冒煙起泡,產(chǎn)生氣孔,焊接接頭強(qiáng)度大幅下降。
三、使用工況下的安全問題
在高溫油料、液壓介質(zhì)工況中,有機(jī)浸滲膠長期受熱會慢慢老化、溶解,膠層逐漸脫落,堵塞油路細(xì)小通道,造成泵閥供油不暢。食品、化工介質(zhì)環(huán)境下,浸滲樹脂會緩慢析出雜質(zhì),污染輸送物料,不符合衛(wèi)生標(biāo)準(zhǔn)。長期承壓交變壓力,膠體反復(fù)收縮膨脹,封堵效果逐年衰減,設(shè)備運(yùn)行一段時(shí)間后滲漏問題反復(fù)出現(xiàn),增加后期維修成本。
四、生產(chǎn)加工弊端
浸滲只能補(bǔ)救缺陷,無法根除氣孔縮松。大批量依賴浸滲掩蓋壓鑄工藝缺陷,會持續(xù)產(chǎn)出不合格毛坯件,鑄件整體致密性得不到改變。多余膠體附著在工件表面,需要人工清理,拉長生產(chǎn)工序,抬高單件生產(chǎn)成本。
壓鑄鋁零件浸滲只能作為補(bǔ)救手段,不能替代壓鑄除氣、優(yōu)化排氣、均衡冷卻等治本工藝,過度依靠浸滲會埋下滲漏、涂層不良、油路堵塞等諸多后遺癥。